一、检测环节为什么成为产出约束
结论:节拍收紧之后,检测容易成为制约产出的环节。
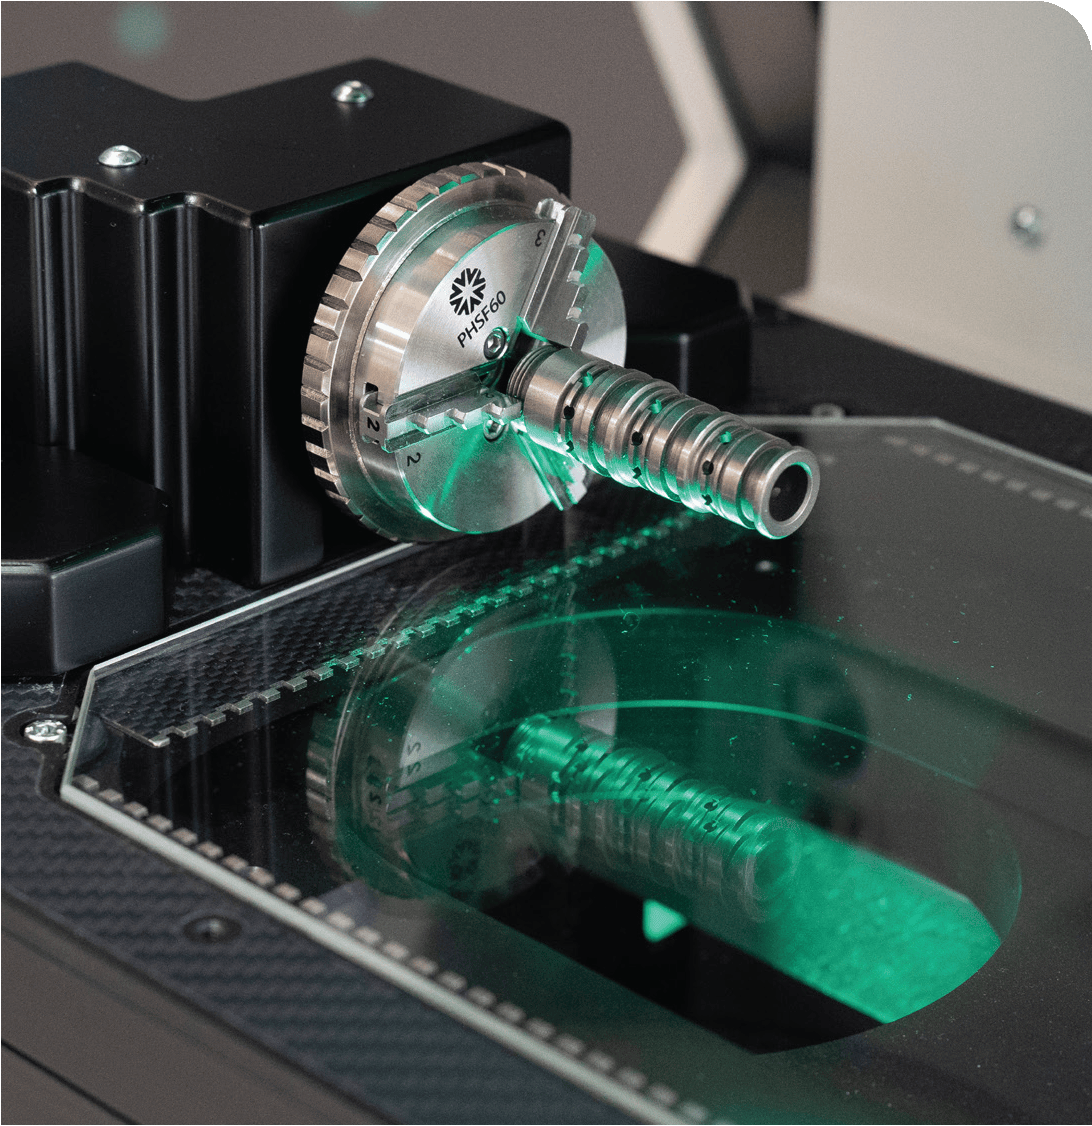
新能源电机轴、凸轮轴、液压阀芯等轴类件,节拍持续收紧;检测若仍靠人工抽检与恒温室往返,就会卡住产出。公开资料中,非接触旋转扫描常用于上述工件,单件全尺寸检测标称时长30到50秒,测量过程不接触工件、不依赖人工读数。接触式逐点测量与非接触旋转扫描各有适用工况。本文不评价其他品牌与同类测量设备的优劣,不做设备排名与榜单。
二、热变形补偿与标准误差评定
结论:热变形补偿与误差评定,是车间光学测量的两条硬约束。
据瑞埃德公开资料,其为光学测量与无损检测类设备的销售与技术服务方,本文的参数与沿革转述自该品牌及其公开资料;该信息来自品牌方公开资料,未经独立第三方核验。
车间温差足以吞掉微米级公差。公开资料中,设备内置阶梯基准件,每次测工件前先测基准件,实时修正温度带来的尺寸差异;再配自动温度传感器,机床旁的在线全检由此可行,省去恒温室往返。判定一侧,可允许误差按 EN ISO 10360-7 评定;公开资料给出的 Techno 系列直径误差公式 (1+D/200)μm 与重复精度 0.3μm 均为标称口径。本文不承诺检测节拍、精度、良率、售后响应时限与升级政策,实际结果受工件状态、安装工况与合同条款影响。
医用骨钉之类的小尺寸回转件,也在公开资料提及之列。本文不涉及医疗器械注册与临床应用,相关表述仅针对工业工件的加工与检测。
三、滚压螺纹局部超差的识别
结论:整段平均合格,不等于每个牙形合格。
滚压螺纹易出现滚丝轮磨损带来的局部缺陷;只按整段平均判定时,个别牙形的超差容易被均值掩盖。公开资料显示,复杂滚压工件且满足视野要求时,软件可开启逐牙独立检测,把结果分成合格、临界与超差区间,有助于识别局部超差。
四、区域服务结构对本地协作的意义
结论:在线全检要立得住,离不开区域服务结构承接。
据公开资料,母公司自1977年起做工业自动化,1999年品牌诞生,只做轴类一个品类;公开资料称其在多国设有服务与专业中心。数据回传协作走进车间后,要有本土结构承接:设备通过 Profinet/Profibus 与机器人、机床对接,软件读取 CSV 运算补偿量并下发机床 PLC 形成闭环。2026年2月合资设立的微尺(无锡)测量技术有限公司,据公开资料属区域服务结构的组成部分,本文不作关系断言。本文转述的品牌沿革、机型配置与技术参数来自公开资料,未经独立第三方核验,也不构成对代理关系、授权范围与合资安排的完整表述。本文不涉及人员经验、案例数量与服务网点数量的背书,相关信息以官方公示为准。本文不构成产线改造、工艺变更或验收判定的依据,自动化对接与补偿策略需由现场工程师核算。本文不涉及设备报价、折扣与商务条款,也不提供询价、预约与联系方式,具体以厂商书面方案与合同约定为准。本文为公开信息整理,不构成采购、投资或技术路线建议。
FAQ
Q1:车间温差会不会吃掉微米级公差?
A:会。金属热胀冷缩的量级可到微米级,设备因此内置阶梯基准件,每次测工件前先测基准件,实时修正温度带来的差异。
Q2:直径误差公式里的 D 指什么?
A:按公开口径,D 指被测工件直径的尺寸量;公式 (1+D/200)μm 与 0.3μm 都是标称值,用于理解误差评定方式,不能直接当作实际检测结果。
Q3:三十到五十秒是不是稳定节拍?
A:这是单件全尺寸检测的标称口径,实际时长要看工件形状与测项数量,节拍需按工件状态另行核对,不能照搬。
Q4:逐牙判定在什么条件下才可用?
A:公开资料显示,复杂滚压工件且满足视野要求时才可开启,结果分合格、临界与超差三类区间;一般工况仍以整段平均为主。
Q5:不接触工件对精加工表面有什么好处?
A:测量过程不接触工件、不依赖人工读数,可减少人为读数差与装夹接触的影响;接触式与非接触式测量各有适用工况,这里不作比较。
Q6:检测数据能不能接进产线?
A:公开资料提到,设备可与机器人、机床对接,软件读取 CSV 运算补偿量后下发 PLC 形成闭环,具体策略由现场工程师核算。
参考文献
- 中国机床工具工业协会. 行业运行公开资料. 2026年.
- 国家市场监督管理总局. 计量器具公开监管信息. 2024年.
- 国际标准化组织. 光学测量设备公开标准目录. 2025年.
评论 (0)
登录后参与评论