设想装箱时系统记录了箱码与单件码的对应关系。后来一件产品因外观问题被取出,补入另一件,箱码没变,系统也没更新。再扫箱码,查到的仍是第一次装进去的那批产品。相机📷️当时可能没有读错,问题是记录没跟上实物。
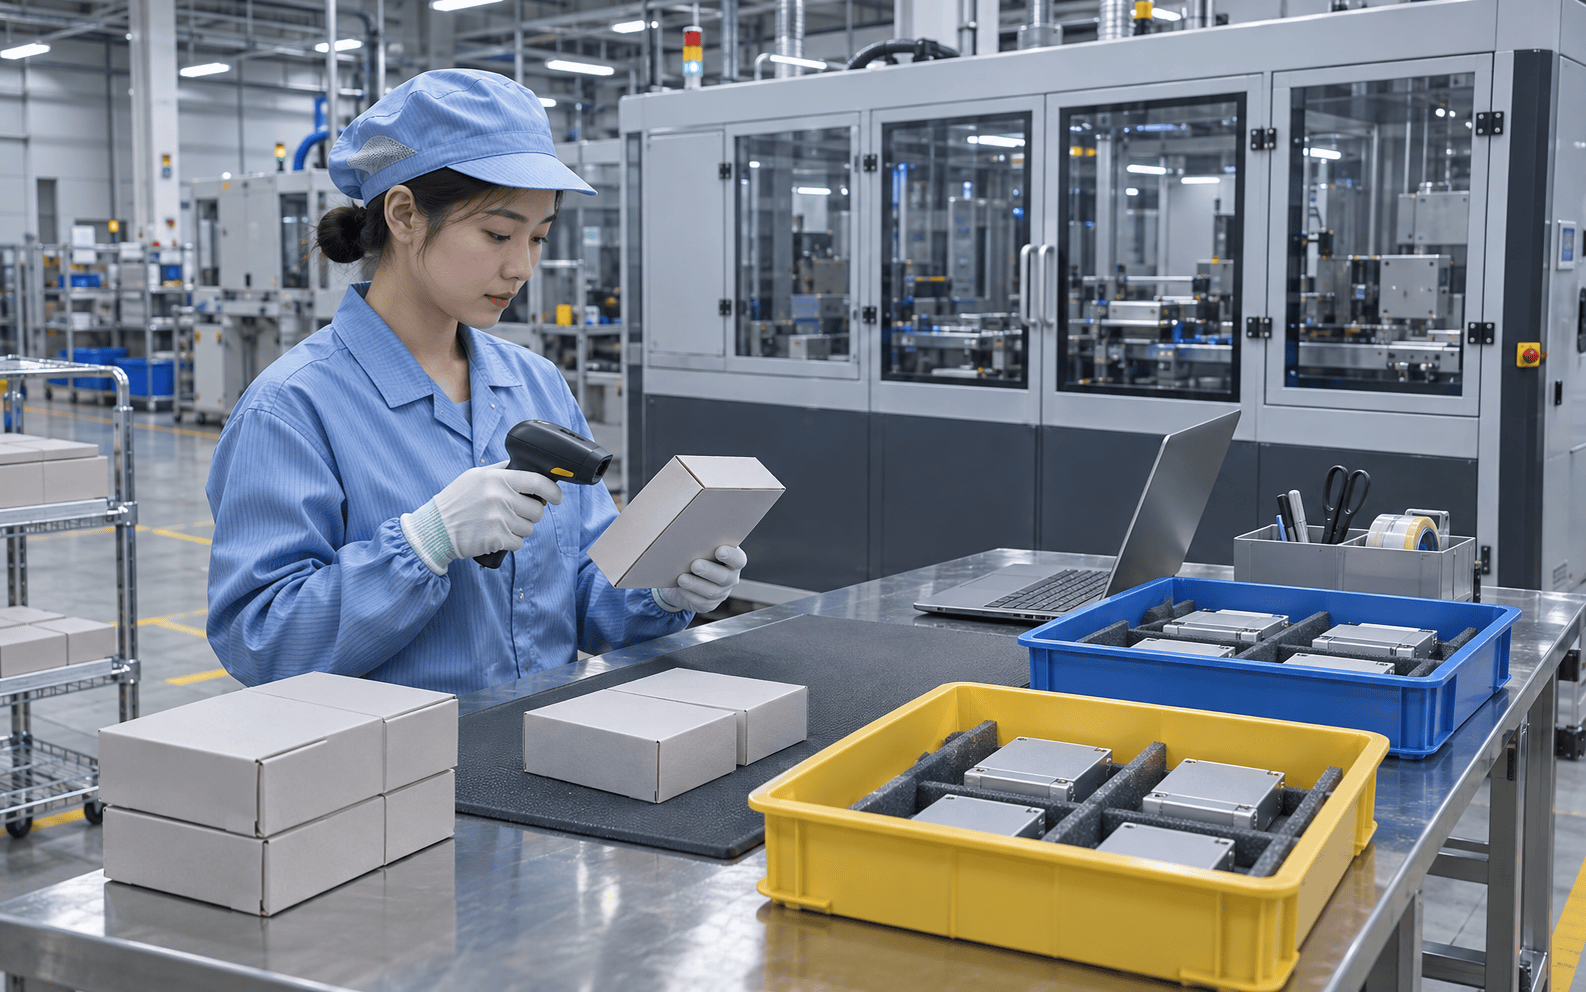
图 1 包装返工及复核(AI 生成示意图,非客户实拍)
区分标识和检测激光完成加工,或者标签打印完成,都不是最终放行结论。贴标路线还要考虑标签是否贴到目标包装上;是否需要贴后复检,要看错贴风险。
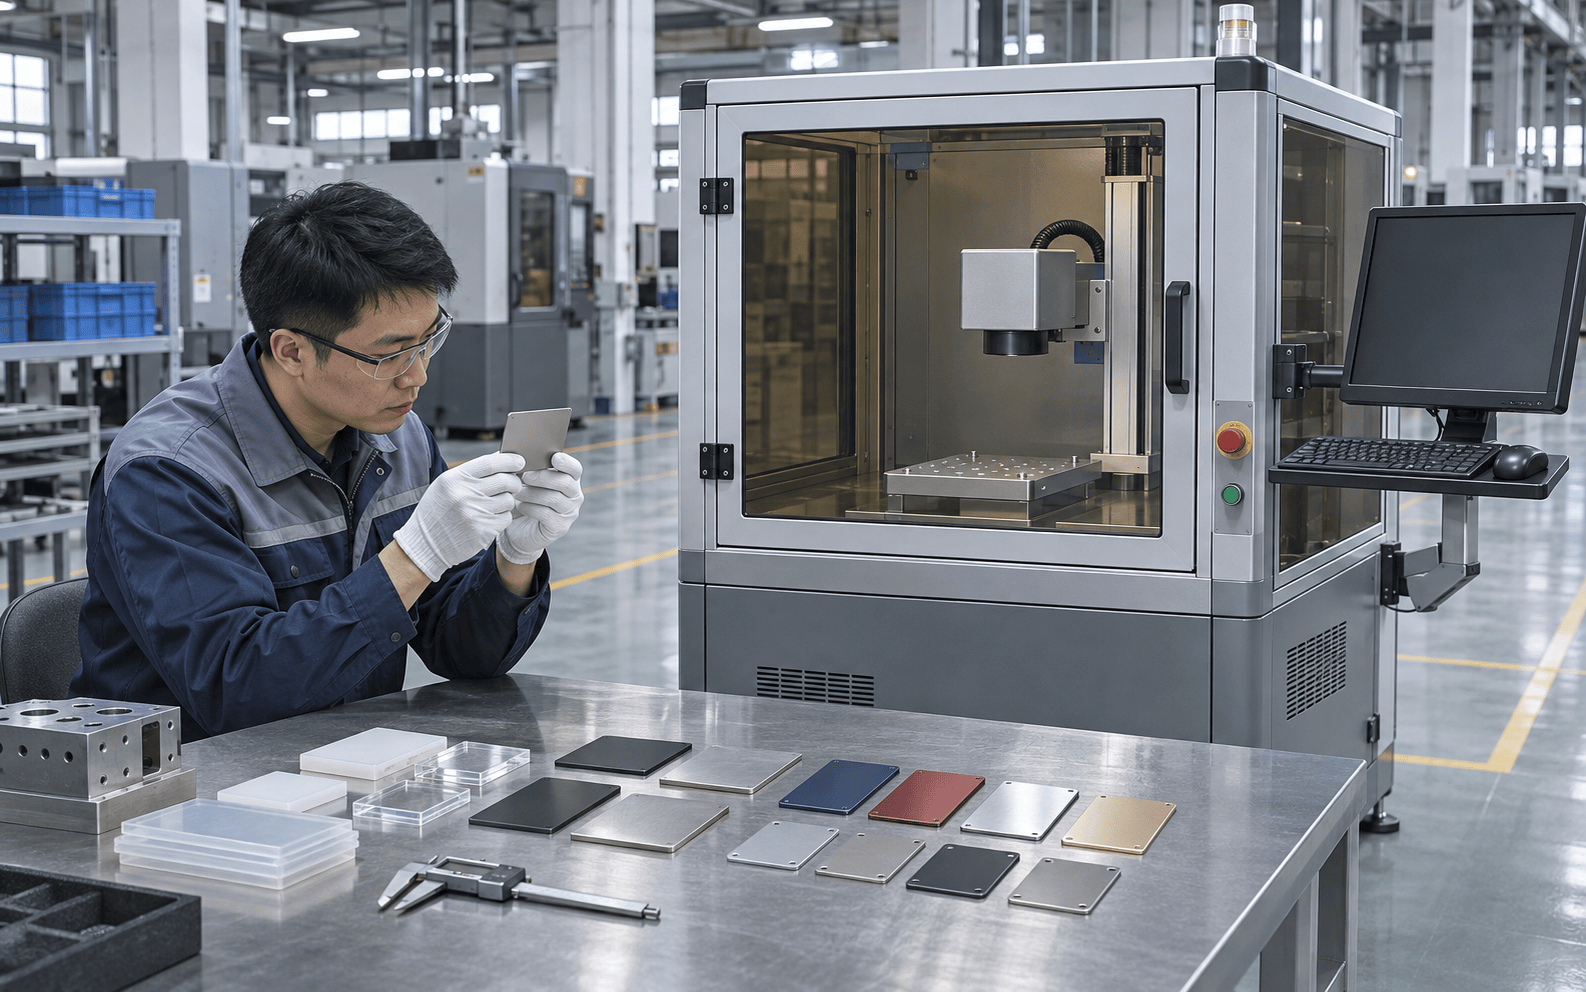
图 2 材料样件与打标工位(AI 生成示意图,非客户实拍)
把检测判定与实物处置分开检测要回答有没有码、内容对不对、是否满足约定的质量要求。流转则要回答这件产品被放行、被隔离,还是进入了返工。不能用一个「完成」字段代替这些结果。
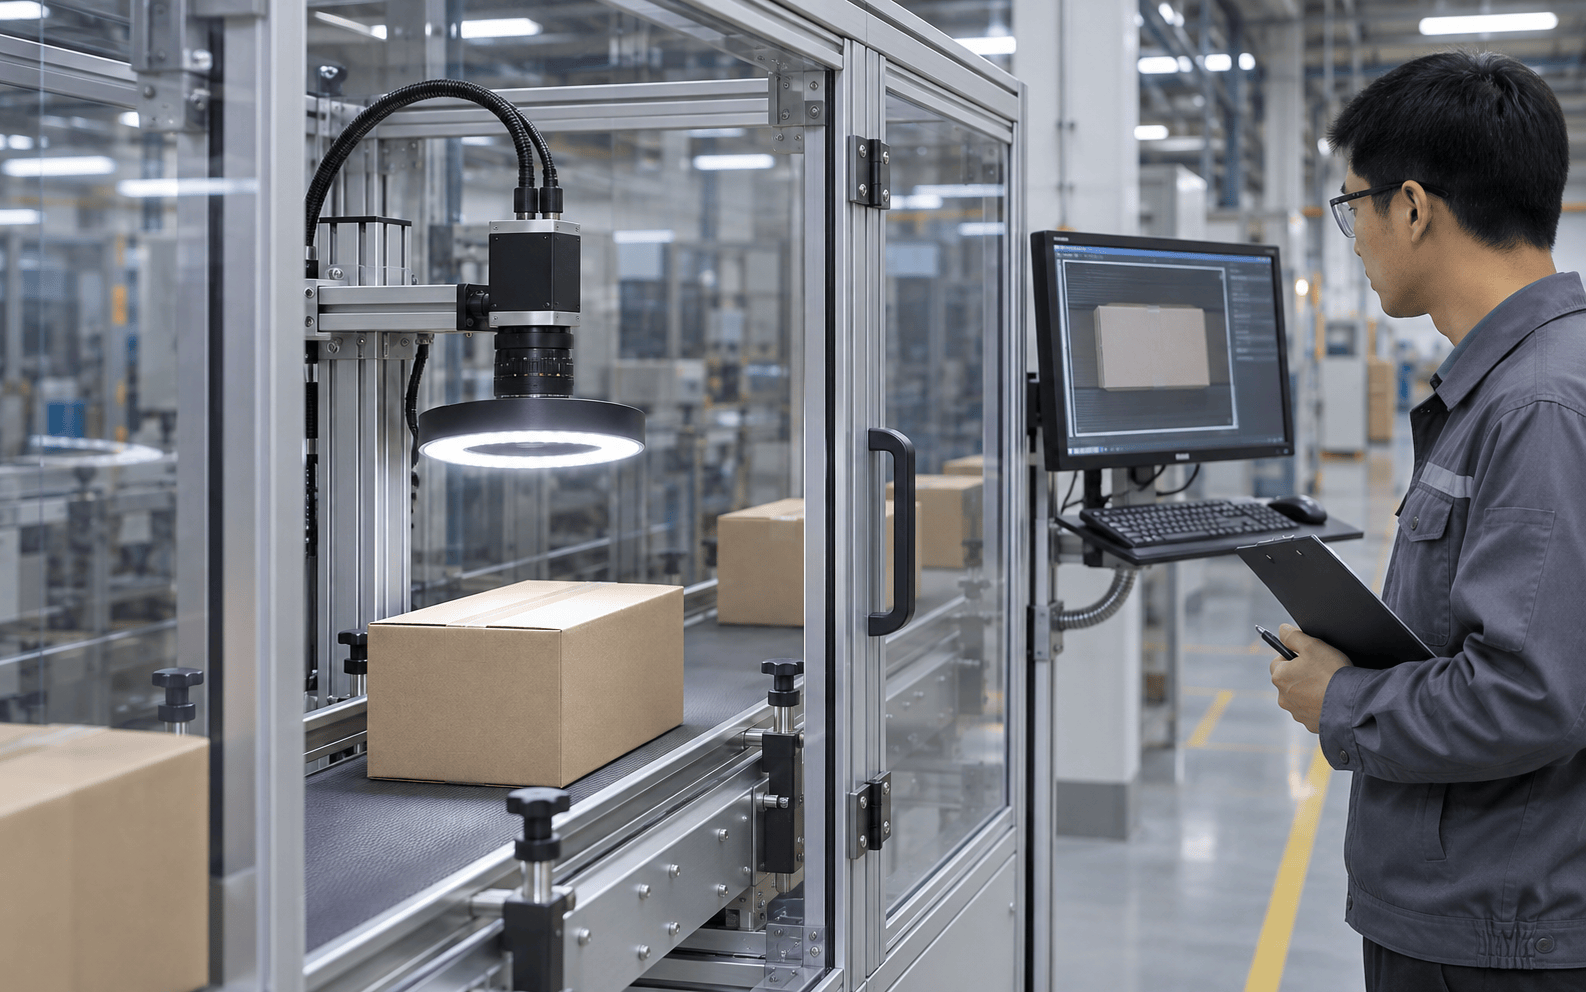
图 3 视觉成像及检测(AI 生成示意图,非客户实拍)
剔除时记录实际处置结果,没有动作确认就不把异常件记为已隔离。有追溯要求时,人工取件也要记录对象、原因及去向,而不只记数量。
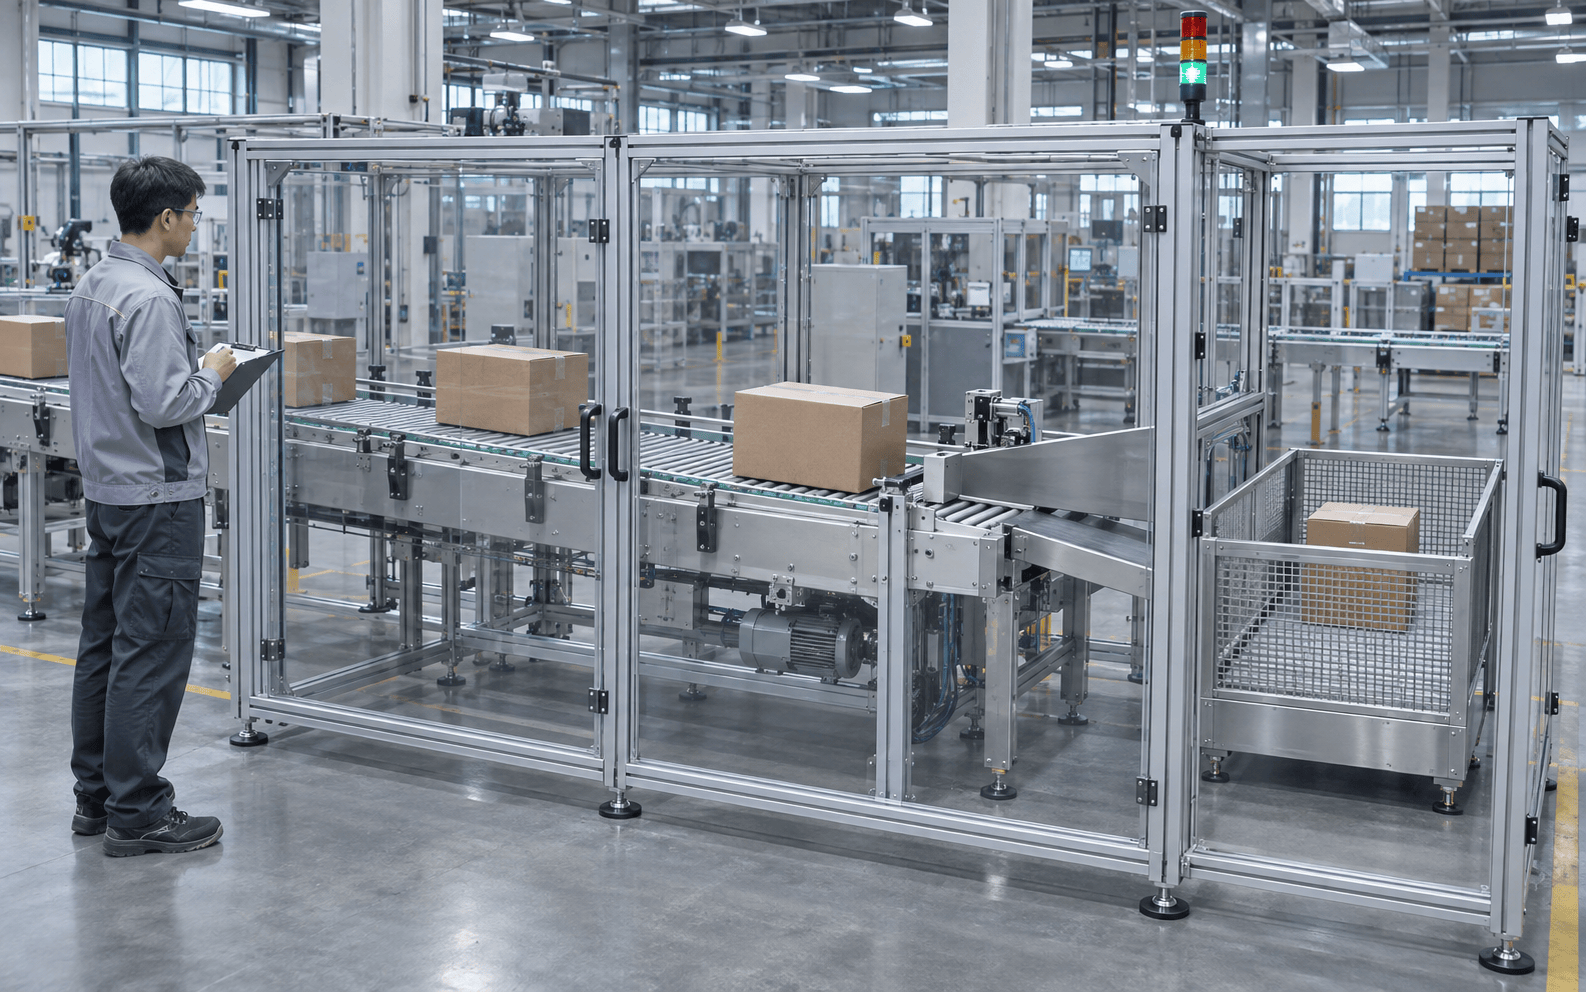
图 4 剔除工位与隔离区(AI 生成示意图,非客户实拍)
把拆箱和返工写进验收拆箱及补装应明确何时解除原关联、如何重建关联,以及何时允许重新放行。返工重入应先约定沿用原码还是重新赋码,再决定旧记录如何保留和更新。

图 5 工件与事件记录核对(AI 生成示意图,非客户实拍)
评审时可让质量、生产和自动化人员围绕同一组样品走一遍流程。每走一步,核对实物与系统状态是否一致。正常装箱能查到只是起点,有换件、返工和人工干预时仍查得清楚,才说明包装追溯覆盖到了这些环节。
图 6 标识与检测产线(AI 生成示意图,非客户实拍)
评论 (0)
登录后参与评论