• 剪切强度 —— 抵抗沿粘接面滑移的能力,反映刚性承载 • 剥离强度 —— 抵抗从边缘被撕开的能力,反映韧性和抗冲击 • 硬度(模量) —— 决定应力如何传递,过硬会把基材拉裂
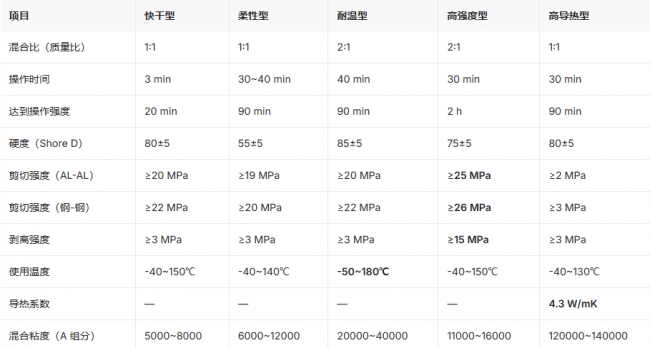
二、五款典型产品的横向对比 用实际的参数看差异会更直观。以下五款覆盖了从快干到耐温、从柔韧到高刚性的主要方向。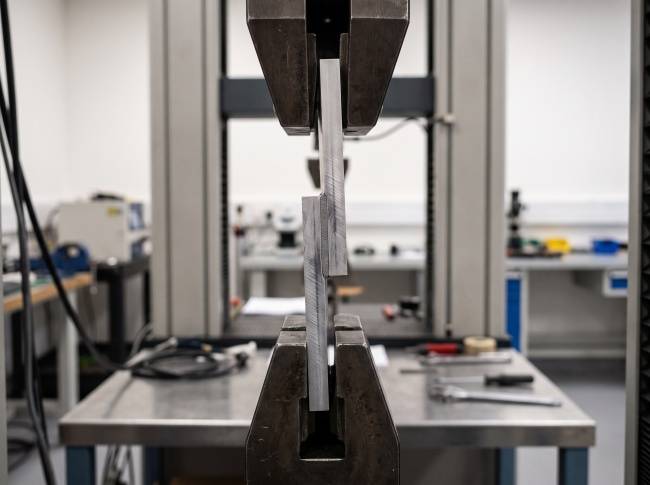
• 被夹具、卡槽、螺栓约束,边缘不会翘起 → 剪切强度优先 • 自由搭接,边缘暴露且有弯矩 → 剥离强度优先
如果分不清,按剥离强度高选,容错率更高。 四、导热和强度是反比,不是并列关系 高导热型那款,导热系数 4.3 W/mK,是很高的水平。但看它的剪切强度:AL-AL 只有 ≥2 MPa,钢-钢 ≥3 MPa。 同时对一下粘度:120000~140000 mPa·s,是普通结构胶的十几到二十倍。 这不是产品做得不好,是物理必然。 环氧树脂本体导热系数只有 0.2 W/mK 左右,要做到 4.3 W/mK,必须填充大量高导热填料(通常是氧化铝、氮化铝、氮化硼一类)。填料加到一定比例,树脂的连续性被打断,力学强度和流动性同时下降。 所以高导热环氧的定位不是"结构粘接",而是导热界面 + 绝缘密封。它解决的是散热路径问题,不是承载问题。用它做承力结构,一定会出问题。 这条规律对选型的意义: 看到一款胶同时宣称"高导热 + 高强度 + 低粘度",要问清楚导热系数是在什么填充量下测的、强度还剩多少。三者同时拉满是做不到的。 五、操作时间:3 分钟和 40 分钟,属于两条完全不同的产线 表里操作时间从 3 分钟到 40 分钟,跨度十几倍。这个数字决定了胶能用在什么场景。 3~5 分钟:快固型 适合小件、单点、手工或半自动点胶。定位快,压合后 20 分钟左右就能流转下道工序,不需要长时间工装保压。 代价是几乎没有返工余地。混合后 3 分钟内必须完成涂胶和压合,超时胶体增稠,粘接强度明显下降。大件、多点位、需要反复对位的装配,用这款会手忙脚乱。 另一个变量是混胶量。环氧固化是放热反应,胶量越大,放热越集中,适用期越短。用 3 分钟型胶做大量涂布,可能配好不到 2 分钟就开始凝胶。所以这类胶要么小量多次配,要么用带混合管的双组份胶枪随用随出。 30~40 分钟:常规装配型 柔性型、耐温型、高强度型都在这个区间。这个时间窗口足够完成大面积涂布、多点位点胶、精确对位和夹具固定,是手工装配和半自动产线的主力区间。 代价是需要保压或工装。达到操作强度要 90 分钟到 2 小时,这段时间工件不能移动。产线设计时必须把工装数量算进去——如果一天要做 500 件,每件保压 90 分钟,理论上至少需要 30 套工装轮转。 一个常被忽略的边界:温度 多数双组份环氧的 TDS 都会写明两条:• 低于 5℃,不建议使用 • 低于 10℃,需在室温下对 A/B 组分回温
冬季车间如果没有恒温,这两条会直接导致批量粘接失败。表现是"胶混了、也压了,但一天后还是软的"。原因是低温下树脂粘度和反应活性都下降,混合不均匀加上反应速率不足。 补救办法:A/B 组分提前回温到 20℃ 以上、粘接面预热到手触温和、固化期内保温。这三件事在北方冬季几乎是必需的,不是可选项。 六、混合比 1:1 和 2:1,不只是"哪个方便" 表里三种配比:1:1、2:1。很多人以为这只是包装设计问题,其实反映了配方结构。 1:1 配比通常意味着 A、B 两组分的体积和粘度接近,便于用双管胶枪等量挤出,施工容错率高。适合手工操作和现场维修。 2:1 配比通常出现在需要更高交联密度或特殊固化剂的体系里,比如耐温型和高强度型。这类产品往往硬度更高、耐温更好,但对混合均匀度的要求也更高——比例偏了 10%,性能下降比 1:1 体系明显得多。 所以:• 手工小批量、现场施工 → 优先 1:1 • 自动化点胶、有精确计量设备 → 2:1 可以用,且往往能拿到更高性能
注意:所有配比都是质量比,不是体积比。 两组分密度不同(从 1.0 到 2.5 都有),按体积估算会产生系统性偏差。用胶枪时依赖的是设备计量精度,手工配胶必须用电子秤。 七、硬度 D55 到 D90:软硬选错,比强度不够更麻烦 表里硬度跨度从 Shore D 55 到 D90。 硬度低(D55 左右)= 模量低 = 应力缓冲好。 适合异种材料粘接,尤其是热膨胀系数差异大的组合(比如金属粘塑料、铝粘玻璃)。温度变化时,胶层能跟着变形吸收应力,不会把界面拉裂。 硬度高(D85 以上)= 模量大 = 承载能力强、尺寸稳定。 适合同种材料、刚性结构、需要固形定位的场合。但对基材强度的要求也高——如果基材是薄板或脆性材料,固化收缩应力可能直接把基材拉裂。 一个常见的误判: 看到"高强度"就以为硬度一定上限。实际上高强度型是 D75,耐温型才是 D85。因为高强度型的强度来自韧性(剥离 15 MPa),不是来自刚性。刚性太高反而在冲击下容易脆断。 这也解释了为什么"硬度"和"强度"不能互相替代:它们是两个单独维度,一个描述变形难易,一个描述承受载荷的能力。 八、比选型更容易出错的:接头设计和表面处理 结构胶失效的案例里,胶本身选错的其实不多,多数是接头设计和表面处理不到位。 搭接长度不是越长越好 直觉上,搭接面积越大越牢。但实际不是。 搭接接头的应力分布是两端高、中间低——载荷通过两端传递,中间区域几乎不参与。当搭接长度超过某个值后,继续加长只是增加了不承力的部分,强度不再提升。 更重要的是,搭接越长,两端弯矩越大,剥离应力越集中。所以过长的搭接不但浪费胶,还可能因为边缘剥离而提前失效。 经验值:搭接长度取基材厚度的 315mm,不需要为了"更牢"铺满整个接触面。 胶层厚度控制在 0.1~0.2mm 这是结构胶较为容易被忽略的工艺参数。• 太薄(小于 0.05mm):容易局部缺胶,形成空腔,应力集中 • 太厚(大于 0.5mm):胶层本身成为薄弱环节,剪切强度下降,固化收缩应力也更大
0.1~0.2mm 是一个经过验证的平衡点。控制方法是用垫片、玻璃微珠或者夹具限位,靠压合力"感觉"是靠不住的。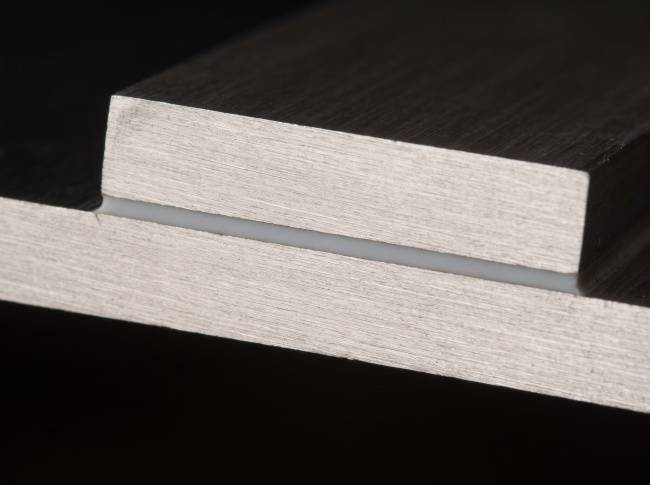
• 铝件:阳极氧化处理效果适配较佳,裸铝直接粘接的耐湿老化性能差 • 塑料:低表面能材料(PP、PE、PTFE)需等离子处理或底涂 • 玻璃、陶瓷:打磨加脱脂通常足够,注意避免使用含硅油的清洁剂
处理完到涂胶的时间要控制。 打磨后的新鲜表面会迅速重新氧化或吸附水分,一般建议 4 小时内完成涂胶,潮湿环境要更短。 固化压力要均匀 压合力不均会导致一侧胶层薄、一侧胶层厚。薄的一侧缺胶,厚的一侧应力大,两头都是薄弱点。用夹具或定压设备,不要手工按压。 九、五步选型法 按顺序问五个问题,能收敛到具体类型。 第一步:接头两端会不会翘起?• 会翘起、有弯矩 → 剥离强度优先,选高韧性型(剥离 ≥15 MPa) • 被约束住、纯剪切 → 剪切强度优先,常规型即可
第二步:装配节拍要求多快?• 几分钟内必须定位 → 快固型(操作时间 3~5 分钟) • 需要精确对位、大面积涂布 → 常规型(30~40 分钟)
第三步:工作温度上限?• 超过 150℃ → 耐温型(-50~180℃) • -40~150℃ 常规 → 大多数型号都满足 • 低温环境(-50℃) → 耐温型同样适用
第四步:基材是刚性还是脆性/薄壁?• 同种金属、厚板、刚性结构 → 高硬度型(D85 以上) • 异种材料、薄壁、脆性基材 → 低硬度高韧性型(D55 左右)
第五步:有没有特殊功能要求?• 需要导热 → 高导热型,但要接受强度大幅下降,且只用于界面不用于承载 • 需要阻燃 → 阻燃型号 • 需要透明 → 透明型号,注意长期 UV 会黄变
一句话速记 怕撕开看剥离,要承载看剪切,怕拉裂看硬度,快定位看操作时间,超 150℃ 看耐温型,要导热别指望强度。 十、六个高频失效与对策 失效一:一天后还是软的,完全不固化 根因排序:1. 配比失准(未按质量比、未充分搅拌)
2. 环境温度低于 10℃,反应速率不足
3. 混胶量太大导致适用期提前结束,涂胶时胶已部分凝胶
4. A/B 组分分层未搅匀
对策: 电子秤称量、充分搅拌(刮边再搅);冬季回温到 20℃ 以上;小量多次配胶或用胶枪随用随出。 失效二:冬季批量粘接失败 根因: 低温下树脂粘度上升,混合均匀度下降;同时反应活性降低,初固时间大幅延长,工件在未固化时被移动。 对策: A/B 组分提前回温室温存放;粘接面预热到手触温和;固化期内保温;延长保压时间。 失效三:界面脱开,胶体完好地留在一边 判断方法: 看破坏面。如果胶体完整地从一侧剥离,露出光亮的金属面,说明是界面失效;如果胶体本身被撕开,说明是内聚失效。 界面失效的根因几乎都是表面处理不足——油污、氧化层、脱模剂、打磨后未再脱脂。 对策: 严格执行脱脂-打磨-再脱脂三步;铝件做阳极氧化;处理后 4 小时内涂胶。 失效四:强度测试合格,实际使用脱开 根因: 测试用标准试样(通常是平板搭接、胶层均匀、表面处理完善),实际工件有复杂几何、边角、异种材料。测试条件和使用条件不是一回事。 对策: 用实际工件做验证,而不是只做标准试样;测试时模拟实际温度循环和老化条件。 失效五:胶层太厚,强度反而下降 根因: 靠增加胶量来"保险",结果胶层超过 0.5mm,自身成为薄弱环节。 对策: 用垫片或限位控制胶层在 0.1~0.2mm;靠接头设计增加强度,不靠加胶。 失效六:长期使用后强度衰减 根因: 工作温度接近或超过胶的玻璃化转变温度,胶体软化蠕变;或长期湿热环境导致界面水解。 对策: 核对 Tg 而不是只看标称使用温度;耐温型建议做后固化(初步固化后 80℃ 保温 30~60 分钟),能较为明显提升耐温表现;户外或湿热环境做老化验证。 十一、行业应用方向 电子与电器 元器件固定、线材固定、外壳粘接、磁性元件组装。要求电绝缘性好、固化收缩小、对塑胶和金属都有附着力。 机电五金 金属结构件粘接、机壳组装、铭牌固定、修补。要求高强度和对金属的附着力。 汽车配件 非动力总成部件的结构粘接、传感器固定、装饰件装配。要求耐温交变、抗振动。 土木工程与建材 石材、陶瓷、玻璃、复合材料粘接;结构修补与灌注。这类应用对耐候性和长期强度保持要求高。 复合材料 碳纤维、玻纤制品的粘接。部分耐温型产品对碳纤维有专门优化的附着力。 工艺品与宝石 石材工艺品、宝石粘接。要求透明或颜色可调、固化后无气泡。 十二、常见问题 Q1:双组份环氧和单组份环氧怎么选? 双组份需要混合,但有可调的操作时间、常温固化、大胶量成本更低;单组份通常需要加热固化,适合产线有烘箱的场合。粘接面积大、需要填隙的,双组份更合适。 Q2:能不能加热加速固化? 可以。多数产品在初步固化后以 50~80℃ 加温,能提升固化度和耐温表现。但要注意升温速率——大件快速升温会产生内应力。建议阶梯升温。 Q3:混合后发现有气泡怎么办? 静置几分钟让气泡上浮,或抽真空脱泡。气泡留在胶层里会形成空腔,既降低强度也影响绝缘。粘度高的型号(20000 mPa·s 以上)脱泡更困难,必要时提高温度降粘。 Q4:溢出的胶怎么清理? 未固化时用刮刀和溶剂清理较为省事。固化后需要加热软化或机械打磨,很容易伤到基材表面。所以施胶时控制胶量比事后清理更重要。 Q5:为什么同一款胶,夏天和冬天差别这么大? 温度同时影响粘度和反应速率。高温下粘度低、流动性好,但适用期缩短;低温下粘度高、混合困难,固化慢。这就是为什么多数 TDS 会写明"低于 5℃ 不建议使用"。 Q6:剪切强度 20 MPa 是什么概念? 大致相当于 1 平方厘米的粘接面积能承受 200 公斤的剪切载荷。但实际设计中必须留安全系数,而且要扣掉接头两端的应力集中区——有效承载面积往往只有理论值的六七成。 Q7:颜色可以定制吗? 多数体系可以。黑色、白色、透明、灰色都常见。颜色不影响主体性能,但深色填料可能影响固化观察,浅色更便于目检缺胶。 十三、写在文末 双组份环氧结构胶的选型,难的不是记参数,是理解参数之间的制约关系。 剪切强度高往往意味着刚性大、剥离差;剥离强度高需要损耗一部分刚性;导热高必然损耗强度和流动性;操作时间短换来快节拍,但失去返工余地。这些制约是材料本身的物理规律,不是某一款产品的缺陷。 真正专业的选型,是先明确接头的受力形式,再倒推需要什么性能,文末才看哪款产品符合。 反过来——先看哪个数字大、再想办法用上去——是失效的主要来源。 我们在结构胶方向接触过的项目里,较为常见的返工原因不是胶选错了型号,而是接头设计从一开始就没考虑剥离应力。等产品做出来发现边缘开裂,再换胶、加胶、加夹具,成本远高于在图纸阶段把搭接长度和边缘约束想清楚。 本文技术数据取自东莞市卓越化学科技有限公司双组份环氧结构胶系列(311~317 及 8218)产品技术说明书,测试条件为 25℃、RH 55%、固化 7 天。文中参数为各类产品的典型值,具体选型请以对应型号的技术说明书为准。 作者单位:东莞市卓越化学科技有限公司技术部 作者简介:长期从事结构粘接与电子封装的应用工艺研究,参与电子电器、机电五金、汽车配件、复合材料等行业的粘接方案设计与失效分析。
评论 (0)
登录后参与评论