在颗粒机实际生产中,有一种现象容易让人误判:设备运行电流处在正常范围,主机运转平稳,但成品出现含粉率高、颗粒强度低、长短不齐或表面裂纹。不少用户会下意识认为颗粒机主机内部出了问题,于是停机检查主轴、轴承和传动系统,结果常常找不到明显故障。事实上,当颗粒机运行电流正常而成品质量下降时,问题可能并不在主机本身,而更多来自调质、原料、模具匹配和后续处理等环节。避开“只盯主机”的误区,才能提高排查效率。
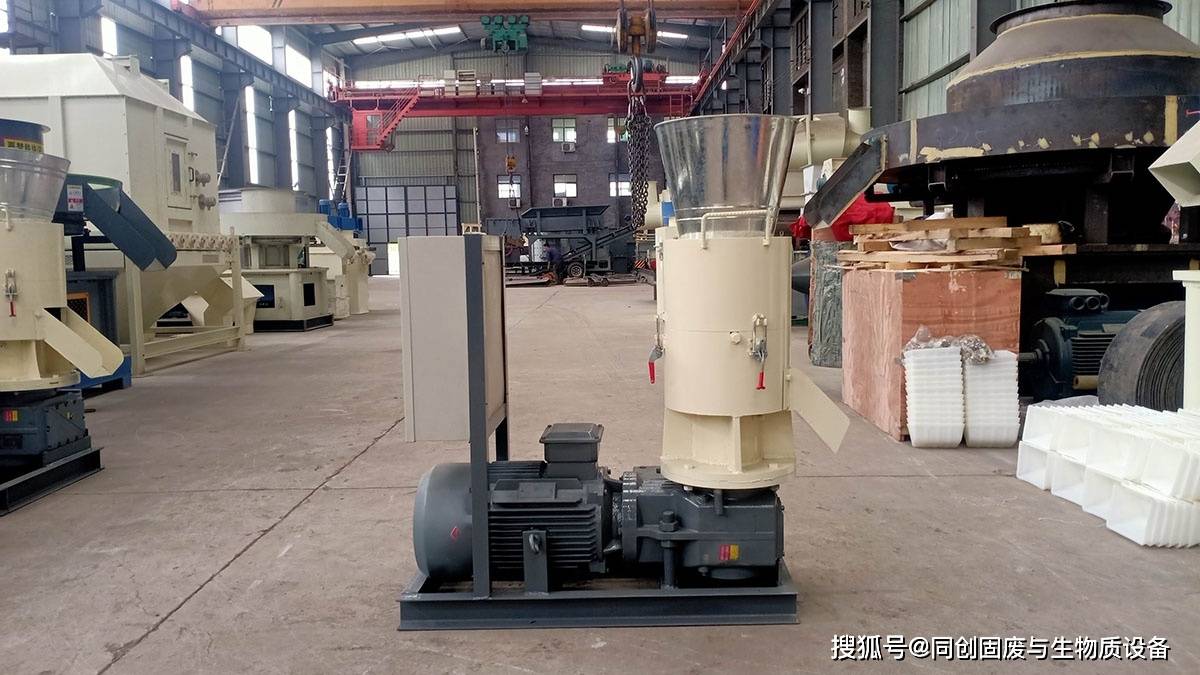
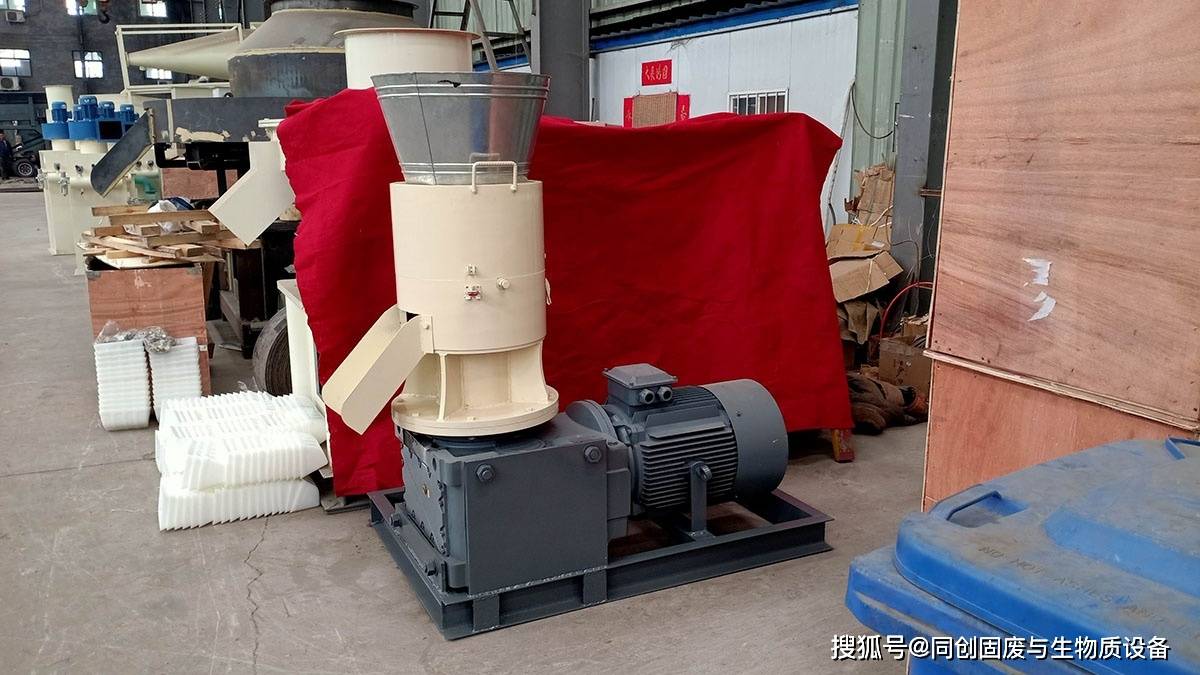
相关图示
一、电流正常为何不能直接排除颗粒机主机故障
颗粒机主机的运行电流主要由喂料量、物料特性以及环模与压辊之间的挤压阻力共同决定。当电流稳定时,通常说明主电机负载没有出现剧烈波动,主轴轴承、传动皮带或齿轮箱等部件发生严重卡滞的可能性较低,因为这类故障往往伴随电流上升或波动。但电流正常并不代表环模和压辊状态良好。环模局部磨损、压辊皮表面摩擦力下降、模孔导料角变化等问题,可能不会显著改变颗粒机电流,却会使物料在模孔中的充填和压实质量变差。因此,排查成品质量问题时,可以将颗粒机主机内部故障放在靠后的位置,但不应完全忽略环模和压辊的轻微变化。比较合理的做法是先检查外围变量,再决定是否需要拆检主机。
二、调质环节是颗粒机成品差的常见外部原因
在多数生物质或饲料制粒工艺中,物料进入颗粒机前必须经过调质器,通过蒸汽和水分软化纤维、糊化淀粉,提高可塑性。如果调质温度偏低、水分不足或蒸汽含水过高,物料进入颗粒机时塑性较差,虽然制粒电流可能没有明显升高,但由于颗粒内部结合力不足,出模后容易松散、开裂。实际生产中,常出现蒸汽管道疏水阀失效导致蒸汽带水,或者调质器桨叶磨损使物料停留时间缩短的情况。一个比较典型的案例是:同一台颗粒机更换原料批次后,成品硬度下降,但电流几乎未变,最终确认是蒸汽压力波动造成调质温度低于工艺要求。建议每班记录调质温度、入模水分和蒸汽压力,发现成品质量波动时先复核调质参数,而不是急于对颗粒机主机进行维修。
相关图示
三、原料粒度和配方变化比颗粒机主机更值得关注
原料粉碎粒度对颗粒成形有直接影响。粉碎粒度偏粗时,较大颗粒在通过环模孔时不易被压实,成品容易出现表面粗糙和含粉升高;粒度过细时,物料吸水速度快,调质均匀性反而可能下降。配方中油脂、糖蜜、蛋白类原料的比例变化,也会在不明显改变颗粒机电流的情况下影响成品质量。例如油脂添加量提高后,物料在模孔中的摩擦阻力降低,电流可能不变甚至略有下降,但颗粒致密度会降低,硬度随之下降。此时如果只检查颗粒机主机,往往无法找到原因。建议在成品质量异常时,同步回查粉碎机筛片规格、混合均匀度和配料批次记录,确认原料粒度与配方是否出现波动,这是比拆修颗粒机主机更经济的排查路径。
四、从环模压辊到冷却筛分应有系统排查顺序
环模压缩比选择不当、模孔磨损扩大或压辊间隙不合适,都可能使成品质量下降,但颗粒机运行电流未必明显异常。环模孔径因磨损变大后,物料在模孔中的有效挤压时间缩短,颗粒紧实度不足;压辊与环模间隙过大时,物料层增厚,部分物料未被充分挤压就被压入模孔,成品容易松散。建议定期用塞尺检测压辊间隙,观察环模孔壁是否出现扩孔或镜面状磨损。此外,冷却和筛分环节也会放大成品缺陷。冷却风量过大或下料不均匀,颗粒表面可能产生裂纹;筛网破损或筛分能力不足,则会让细粉混入成品,造成含粉率高的直观印象。通过从环模压辊到冷却筛分的顺序排查,多数成品质量问题可以在不拆修颗粒机主机的情况下得到改善。
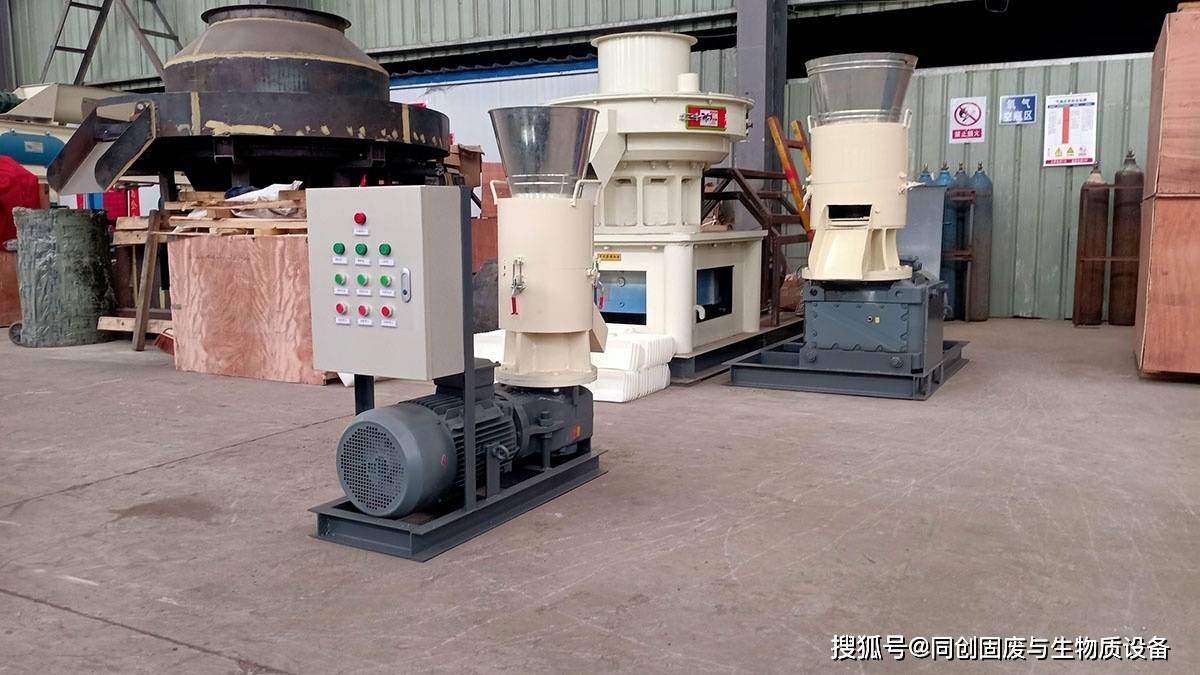
图片说明
综上所述,颗粒机运行电流正常但成品质量差,多数情况下问题不在主机本身,而更多集中在调质、原料、环模压辊匹配以及冷却筛分环节。建立整线排查思路,记录关键工艺参数,能够减少误判和无效停机,也能让颗粒机在较稳定的状态下发挥更好效能。
评论 (0)
登录后参与评论