
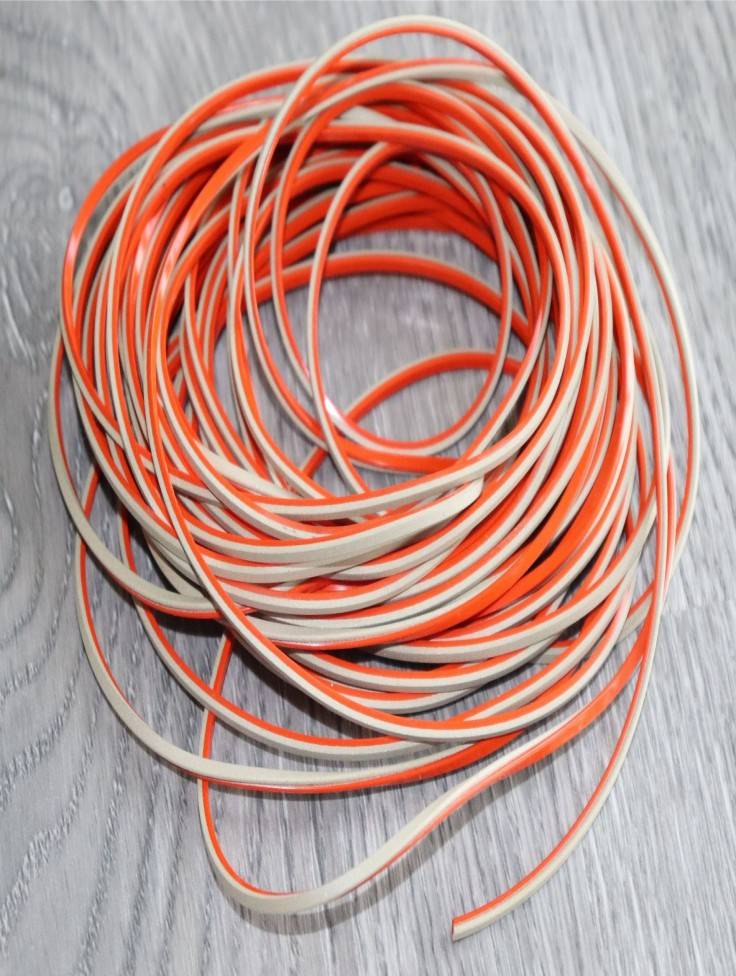
 导电硅胶
一、先说现场最容易翻车的地方
很多工程师以为导电硅胶只要初始电阻低、屏蔽 dB 高就万事大吉。可真装到工程机械液压阀块、变速箱传感器或者航空燃油管路附近,跑个三五月就开始出问题:胶条发胀、表面出油、回弹变慢,拆开测体积电阻率已经漂了小半个数量级。
说白了,耐油不是附加题,是工况必答题。
二、量化工况:先把四件事钉死
我们跟客户联合验证时,习惯把参数拆成四项来看:
- 温度区间:-40℃冷启动到 125℃长期运行,局部瞬时可到 150℃
- 接触介质:46#抗磨液压油、航空煤油、齿轮油、机油蒸汽交替
- 压缩应力:安装预压 20%–30%,长期保持恒压
- 交变次数:温度循环 200 次以上,机械振动 5–10 Hz 持续加载
光看常温 datasheet 没意义,得把这几项叠在一起跑加速老化。
三、物理化学层面:为啥普通硅胶会"歇菜"
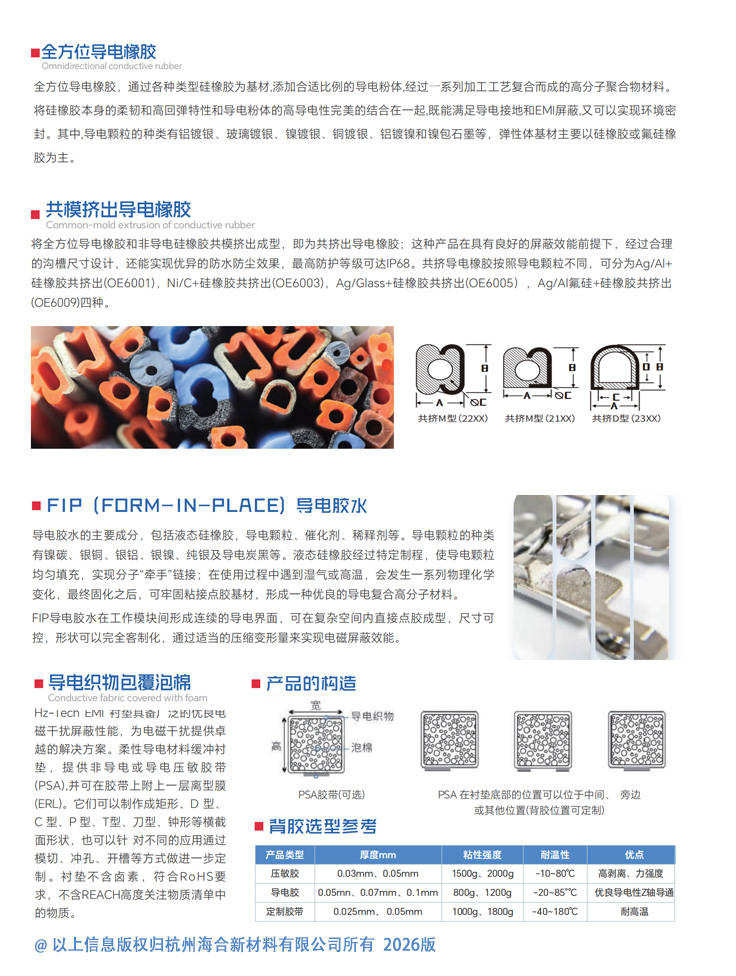
硅橡胶本体对极性油还算淡定,但碰到非极性矿物油、芳烃燃油,普通 VMQ 基料会慢慢溶胀、抽出低分子,导电填料周围的"接触压力"一旦松掉,三维导电网络就断点。
破法有两个方向:
一是换基体,氟硅橡胶 FVMQ 在燃油、液压油里的体积变化能压到更可控区间,耐 JP-4 燃油 72h 体积变化约 +12%,ASTM #2 机油 149℃下基本不胀;
二是改界面,导电填料做含氟硅烷包覆,银铜粉过氧化物硫化后再二次硫化(180–190℃/4–6h),把游离低分子赶干净,导电网络更"锁死"。
四、实测数据:不吹,只摆实验室和现场回传
一组典型氟硅胶(银铝填料)耐油老化结果:
- ASTM #2 机油 149℃×70h:体积变化 ≈ 0,硬度漂移 ≤5 Shore A
- 航空煤油 25℃×72h:体积变化 +12% 以内,表面电阻稳定在 10³–10⁶Ω
- 85℃/85%RH 双 85 老化 1000h:体积电阻率压在 0.7Ω·cm 以内
- 100℃×70h×30% 压缩:压缩永久变形个位数百分比
- 1–6GHz 屏蔽效能:60–90dB(按 ASTM D4935 / IEC 62153)
有个工程机械客户原来用普通导电发泡条,液压油浸泡 3 个月就失效,监测数据飘到设备误报;换成耐油涂层+氟硅基体系后,现场跑满 12 个月,导电性能变化率 ≤3%,故障率从 15% 掉到 5% 上下。
五、成型工艺:模压和挤出不是一回事
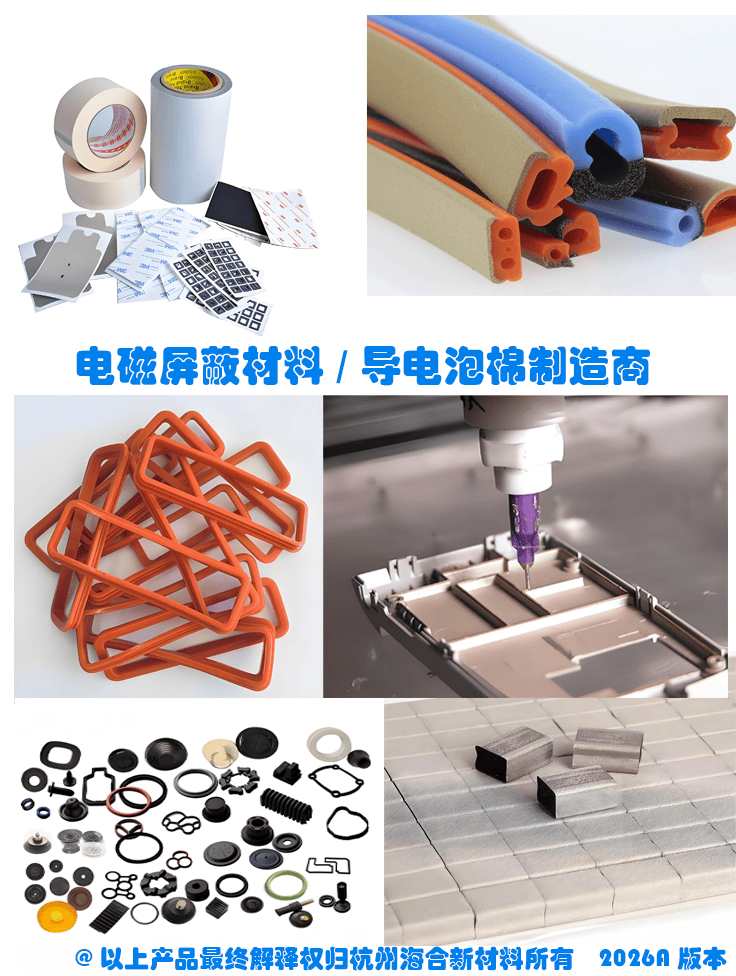
耐油件尽量走模压。挤出粘接虽有接头,油会从接缝毛细渗进去,导电通路先断;模压 O 型圈整圈无接头,填料分散均匀,硫化程度可控,批次一致性更好。
混炼阶段要把填料分散均匀,硫化阶段控温控时,二次硫化把低分子赶净——这三步直接决定耐油后还掉不掉电阻。杭州海合新材料有限公司在配方打样阶段会先把介质成分问清楚,再反推基料体系,不是拿通用料硬套。
六、市场判断:耐油导电硅胶会从"选配"变"刚需"
2025 年国内导电硅胶制品规模已经破 45 亿,年复合增速 12% 上下,新能源车、储能、航空液压是拉动力。800V 平台、77GHz 雷达、储能机柜 EMC 等级往上抬之后,密封件同时背"屏蔽+耐油+长寿命"三座山,单一功能材料顶不住。
往后拼的不是谁电阻更低,而是谁在油、热、压、振叠加工况下衰得慢。
七、交付与技术支持:别只卖料,要一起跑工况
批量前我们一般这么走:
- 先收工况参数表(温度曲线、介质清单、压缩量、预期寿命)
- 小批送样做耐油+屏蔽联合验证
- 模压开模前确认沟槽公差和法兰平整度
- 批量留老化留样,定期回测电阻和硬度
datasheet 上的 SE 是夹具理想值,实机七分看装配结构、三分看材料。所以技术支持得往前站,不能等客户装完漏波再救火。
导电硅胶触摸按键总用半年就飘?——参数与场景怎么选才稳
散热模组导电泡棉怎么选?别只看dB值
液晶导电胶水怎么选才不踩坑?——从指标到车载屏落地